




QR kode

Produkter
Kontakt os


Fax
+86-579-87223657

E-mail

Adresse
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina


|
Evaluering Dimension / Vare |
Detaljerede tekniske parametre og værdi leveret |
|
Industri |
Halvlederfremstilling, mikroelektronikpakning, optisk kommunikation, teknisk keramik (GTMS/CTMS hermetisk tætningsfelt) |
|
Behandle |
GTMS/CTMS Glas/keramik-til-metal hermetisk forsegling Højtemperatursintring, CTE Præcis termisk matchende fastspænding |
|
Løsning |
Ultra-Høj-Densitet Micro-Hole Special Graphite Fixture Plate (Enkelt plade areal < 0,01㎡, opstillet med næsten 1.500 mikrohuller; Samlet sæt indeholder næsten 10.000 mikrohuller) |
|
Tjenester |
Materialeudvælgelse og CTE termisk matchningsanalyse, Micro-Hole Deep Machining Tool Path Design, Engineering Technical Documentation, Batch Manufacturing & Fuld Inspection |
|
Resultater |
• Overvandt den kontinuerlige flaskehals ved bearbejdning af dybe huller i 10.000 huller over 10 måneder og opnåede nul-defekt kontrol på mikronniveau |
Under GTMS/CTMS højtemperatursintringsprocessen i mikroelektronikemballage skal specielle grafitarmaturer kombinere mikronniveaupasning med høj termisk modstand og stabilitet. For at imødegå udfordringerne med kantskæring, ultrahurtigt værktøjsslid og kumulativ tolerance i mikrohuller med ultrahøj tæthed i små områder, brugte VeTek 10 måneder på at bryde igennem flaskehalsen med kontinuerlig dyb bearbejdning for næsten 10.000 mikrohuller gennem materialetilpasning, skæring af kinematik med lukket multidimensional-sløjfe-rekonstruktion og reel pålidelig multidimensional leverance.
|
Kernekonklusion:Gennem ortogonal optimering af procesparametre for dyb bearbejdning af mikrohuller og grafitvalg baseret på CTE termisk matchning, sprang mikrohulsbearbejdningsudbyttet fra batch-skrotrisiko til en stabil leveringsrate på over 98,5 %. |
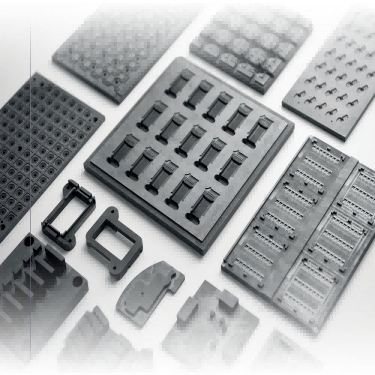
Figur 1 - GTMS/CTMS speciel grafitfiksturplade og strukturelle komponenter til bearbejdning af mikrohuller
I den hermetiske GTMS-emballeringsproces bestemmer hulkonsistensen og den termiske deformationsmodstand af grafitfiksturplader direkte emballagens hermeticitet og det færdige produktudbytte. Nøgleproces- og præstationsindikatorer før og efter VeTek-teamets tekniske gennembrud sammenlignes som følger:
|
Evaluering Dimension |
Før forbedring (oprindelig processtatus) |
Efter forbedring (VeTek Optimized Solution) |
|
Enkeltplade mikrohulsdensitet |
Næsten 1.500 huller / 0,01㎡ (Bearbejdning meget tilbøjelig til at spåne) |
Næsten 1.500 huller / 0,01㎡ (Nul-defekt dannelse på mikronniveau) |
|
Slidhastighed for kontinuerlig bearbejdning |
Slitage overskred standarden for hver 200 huller, hvilket forårsagede huldiameterafdrift |
Dedikeret belægning og baneoptimering, værktøjsslidhastighed reduceret med 65 % |
|
Koefficient for termisk ekspansion (CTE) Matching |
Konventionel grafit termisk ekspansion var relativt høj, hvilket førte til pinafvigelse |
Præcis afstemt Kovar legering ekspansionskurve |
|
Samlet beståelsesrate for accept |
Hyppigt skrot på grund af tolerance på mikronniveau, der overskrider grænserne (<60 %) |
Stabil batchleveringsstandard (≥98,5%) |
|
Kernekonklusion:Højdensitetsstift glas-til-metal forsegling stiller næsten grænser for krav til den mikroskopiske geometriske præcision og høj temperatur renhed af specielle grafit armaturer. |
Kunden i dette samarbejde er en R&D- og produktionsvirksomhed, der er specialiseret i højpålidelige sensorer og mikroelektronik-emballagekomponenter. Dets kerneproduktionslinjer anvender i vid udstrækning GTMS/CTMS (Glass/Ceramic-To-Metal Seal) sintringsprocesser. I højtemperaturforseglingsovne tjener specielle grafitarmaturer som højpræcisionsbæreforme, der er ansvarlige for præcis placering og fastholdelse af hundreder til tusindvis af fine metalstifter (såsom Kovar-legering) og glaspræforme. Da en enkelt grafitfiksturplade i dette projekt måler mindre end 0,01 kvadratmeter, men alligevel skal rumme næsten 1.500 mikrohuller, integrerer det komplette armatursæt næsten 10.000 mikrohuller med ekstremt tynde vægge mellem hullerne. Under højtemperatursintring ved 800°C–1000°C vil enhver lille huldiameter uden for tolerancen, positionsafvigelse eller grafitstøvfrigørelse direkte føre til metalstifttilt, revner i glasisoleringen eller endda fuldstændigt tab af hermeticitet.
|
Kernekonklusion:Høj skørhed af grafitmateriale, hurtig slitage af mikrohuller og kumulative tolerancer på mikronniveau er de centrale udløsere, der fører til batchskrot af grafitarmaturer på 10.000 huller. |
Forud for indsættelsen af VeTek tekniske taskforce, stødte kunden på alvorlige tekniske flaskehalse under prøveproduktion og forarbejdning af små partier: For det første, mikrohulskantafhugning og -rivning: Grafit er et porøst skørt materiale; under kontinuerlig boring af højdensitetsmikrohuller fremkalder forskydningsspænding i det øjeblik, hvor mikroboret går ind og ud, let skøre kantafhugninger ved hulmundingen. For det andet toleranceafdrift forårsaget af værktøjets mikroslid: Ved kontinuerlig bearbejdning af tusindvis af mikrohuller intensiveres slid på fine bor, hvilket får huldiametre i dybe huller til at udvise en tilspidset gradient, hvor en afvigelse på blot nogle få mikron fører til svigt og skrotning af hele fikstursættet, der indeholder næsten 10,000 huller. For det tredje, termisk ekspansionsfejl og støvforurening: Højtemperatur-CTE af almindelige grafitmaterialer passer ikke til metalstifter, og fint støv slynges let af og forurener glassintringsgrænsefladen.
|
Kernekonklusion:Gennem optimering af værktøjsbanealgoritme, dynamisk skærehastighedskompensation og dedikerede anti-spånbelagte mikrobor, er udfordringerne med mikrohulskantspåner og dybhulstoleranceakkumulering fuldstændigt overvundet. |
For at løse vanskelighederne ved dyb bearbejdning af 10.000 mikrohuller rekonstruerede VeTek R&D-teamet skærekinematikmodellen og implementerede systematisk procesteknik:
· Værktøjsstialgoritme og dyk-feed-rekonstruktion:Optimeret fremføringshastighed og segmenteret rotationshastighed gennem ortogonale eksperimenter, ved at anvende en mikro-feed pulseret dyk-strategi for effektivt at reducere bearbejdningens slagforskydningskraft med over 45 %, hvilket fuldstændigt eliminerer defekter i hulmundingen.
· Anti-spånende mikrobor og spånfjernelse Flowfeltoptimering:Skræddersyede ultrafinkornede diamantbelagte mikrobor kombineret med et pulseret negativt tryk mikrokølende spånfjernelsessystem øgede værktøjets slidmodstandslevetid med mere end 3 gange, hvilket sikrer, at huldiameterdriften over 1.500 mikrohuller pr. enkelt plade forbliver under ±0,002 mm.
|
Behandle Parameter / Dimension |
Original proces |
VeTek optimeret proces |
|
Mikrohuls-bearbejdningsfremføringsstrategi |
Konstant højhastigheds kontinuerligt dyk (høj slagkraft) |
Segmenteret faset hastighed + Micro-feed puls strategi |
|
Valg af mikroboreværktøj |
Konventionel ubelagt mikro wolframcarbid boremaskine |
Proprietær ultrafinkornet anti-spånende diamantbelagt mikrobor |
|
Fjernelse af dybe huller og køling |
Fjernelse af konventionel luftblæsende spån (restakkumulering af støv) |
Højt negativt tryk puls dynamisk sugning + Airflow mikro-justering |
|
Kontrol med huller i munden |
Hulkantsspånhastighed > 8 % |
Hulmund komplet og glat, afhugningshastighed < 0,05 % |
|
Kernekonklusion:Udvalgt specialgrafit med høj termisk ledningsevne, der præcist matcher Kovar-legering CTE, etablerer en lukket sløjfe af 'Optisk + CMM' fuld inspektion og ultralydsrensning, hvilket opnår nul-defekt levering af 10.000 huller. |
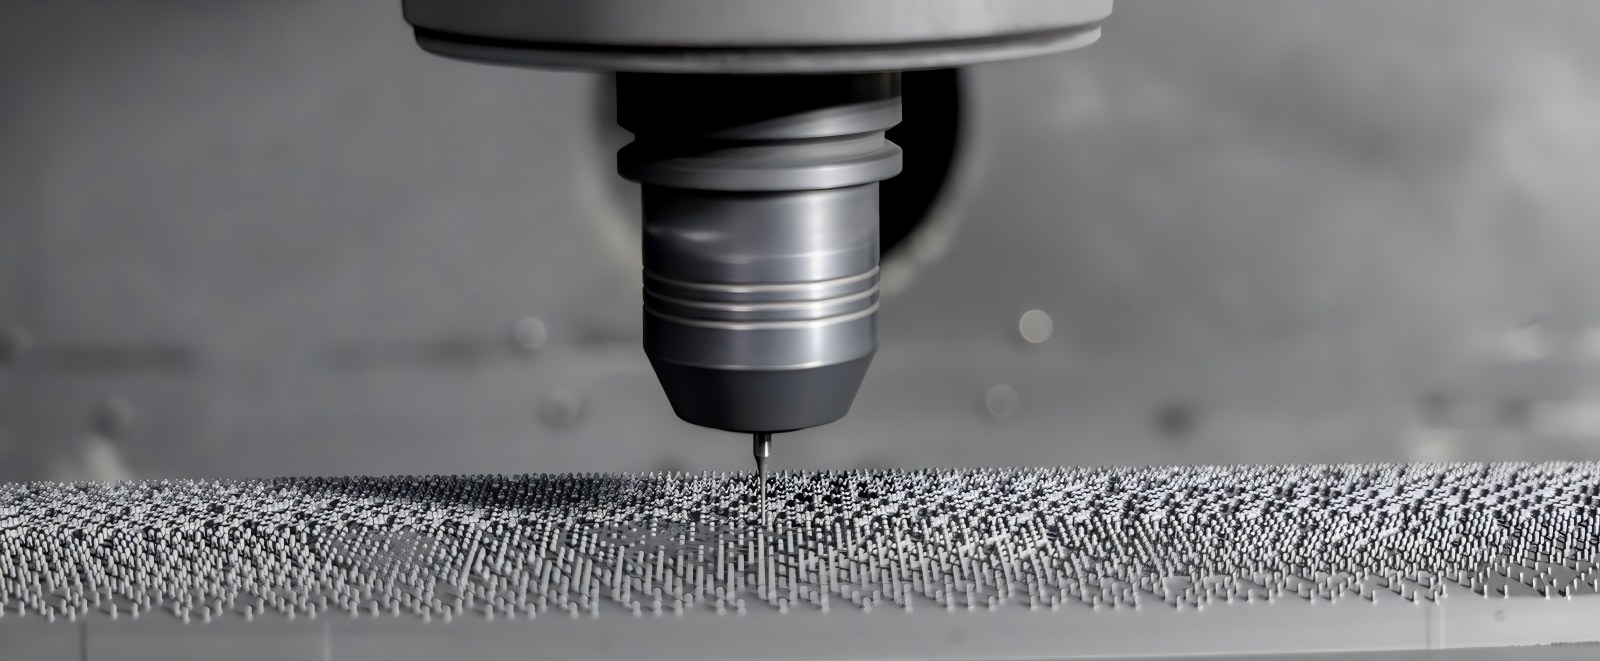
Figur 2 - Reelle detaljer af speciel grafit-fixturplade med nul overfladeafskæring og højpræcisions mikrohul-array
· Materialetilpasningsløsning:Strengt udvalgt isostatisk specialgrafit med høj renhed med en tæt mikrostruktur og fremragende termisk stabilitet ved høje temperaturer. Dens termiske ekspansionskoefficient (CTE) matcher i høj grad Kovar-legeringen, hvilket i væsentlig grad undertrykker højtemperatursintrings-termisk spænding og mikro-støvløsning.
· Samarbejdsinspektion og dyb rengøring:Kvalitetskontrollinjen introducerede et komplementært system med 'Optisk billedmåleinstrument + fuldautomatisk koordinatmålemaskine (CMM)'. Optisk billeddannelse scanner hurtigt afstanden mellem 10.000-hullers array, mens CMM verificerer dybe hullers vinkelrethed og rumlige riller; endelig suppleret med multi-trins gradient ultralydsrensning for fuldstændigt at fjerne resterende grafiturenheder dybt inde i mikroblinde huller, hvilket opnår renhed i halvlederkvalitet.
|
Kernekonklusion:Giver professionelle tekniske svar vedrørende valg af GTMS/CTMS armaturmateriale, tolerancegrænser for mikrohuller og levetid ved høje temperaturer. |
Figur 3 - VeTek High-Precision CNC Machining Center
Spørgsmål: Hvad er den mindste huldiameter og ultimative tolerancer for mikrohulbearbejdning af specialgrafitarmaturer med høj tæthed?
EN:VeTek besidder mikrobearbejdningskapacitet til huldiametre under 0,2 mm. Huldiametertolerancer kan kontrolleres stabilt inden for ±0,003 mm, og ægte rundhed såvel som positionstolerancer for 1.500 huller på en enkelt plade når ±0,005 mm, hvilket fuldt ud opfylder GTMS-emballagekrav med høj tæthed.
Spørgsmål: Hvorfor skal GTMS hermetiske sintringsarmaturer nøjagtigt matche CTE af Kovar legering?
EN:Under sintringscyklussen på 800°C–1000°C, hvis CTE for fiksturen og metalstifterne er inkonsekvente, vil forskydningsspænding genereret af kølesammentrækning forårsage stiftforskydning, revner i glaslegemet eller tætningsfejl. Præcis CTE-tilpasning sikrer synkroniseret ekspansion og sammentrækning, hvilket forbedrer det hermetiske udbytte.
Spørgsmål: Hvordan sikrer ultralydsrensningsprocessen, at der ikke er grafitstøv tilbage inde i dybe mikrohuller?
EN:Vi anvender et multi-frekvens gradient ultralydsgenereringssystem kombineret med deioniseret vand og specialiserede rengøringsmedier. Ved at bruge højfrekvente kavitationseffekter fjernes fine grafitpartikler dybt inde i mikrohuller og blinde huller fuldstændigt, efterfulgt af højrent nitrogenblæsning og vakuumtørring for at opnå en ren forsendelse på halvlederniveau.
Inden for halvleder- og mikroelektronik hermetisk emballage bestemmer mikron-niveau bearbejdningspræcision og termodynamiske stabilitet af bærere direkte emballageudbytte og udstyrsudnyttelse. Ved at stole på kontinuerlig akkumulering i materialer med høj renhed, præcisionsbearbejdning og fremstilling af kritiske halvlederkomponenter, overvandt VeTek med succes fremstillingsbarrieren på industriniveau på 1.500 mikrohuller tæt opstillet på en 0,01㎡ plade, der realiserer meget pålidelig masseproduktionslevering af 10.000 hullers niveau specielle grafitarmaturer.
Som en produktionsvirksomhed fokuseret påudvikling af CVD SiC, TaC belægninger, Solid SiC og kritiske halvledermaterialer og komponenter, VeTek leverer kontinuerligt højtydende materialeløsninger til halvlederfremstilling, krystalvækst og højtemperatur procesfelter. På samme tid, som adresserer applikationskrav inden for hermetisk emballage, højtemperatursintring og præcisionspositionering, leverer VeTek ingeniørtjenester, bl.a.højrent grafitmaterialevalg, præcisionsbearbejdning og tilpasset fremstillingsstøtte.
Hvis du søger højpræcisions grafitkomponenter, der er egnede til GTMS/CTMS hermetiske forseglingsprocesser, eller har brug for materialetilpasning, strukturel optimering og prøvevalidering, er du velkommen til at kontakte VeTek ingeniørteamet. Vi vil give dig one-stop teknisk support fra materialevalg til præcisionsfremstilling.
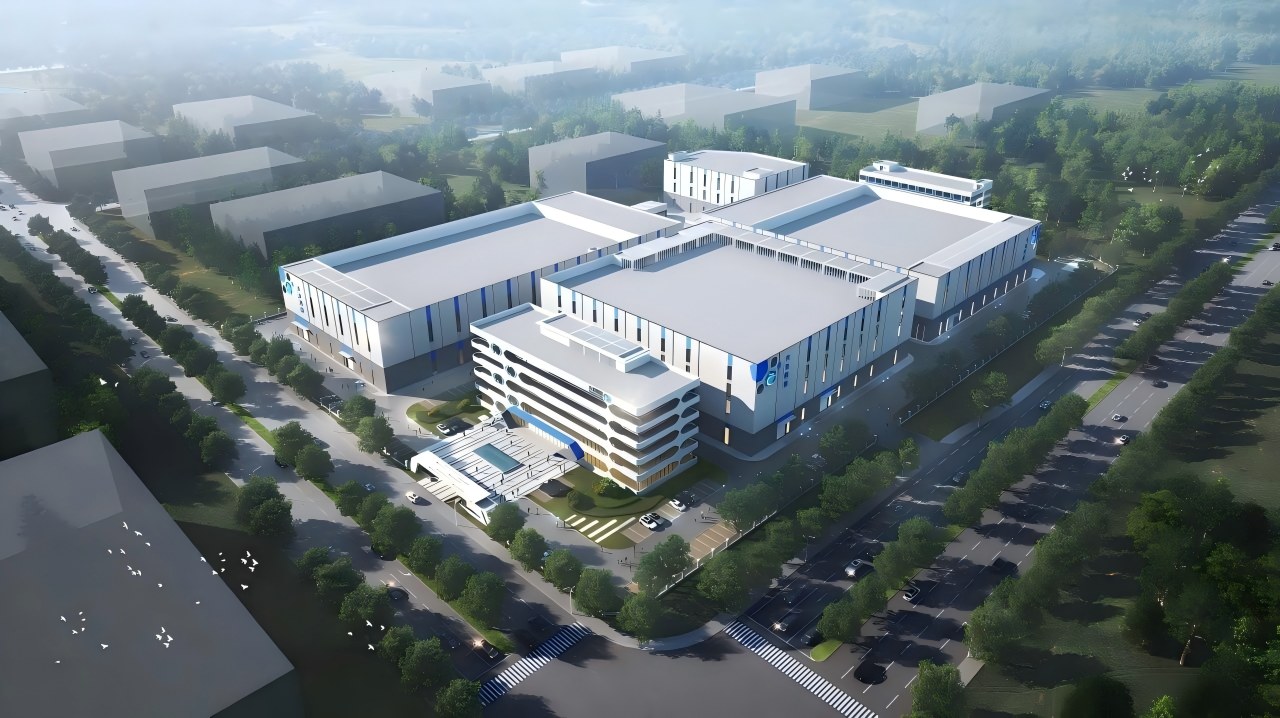
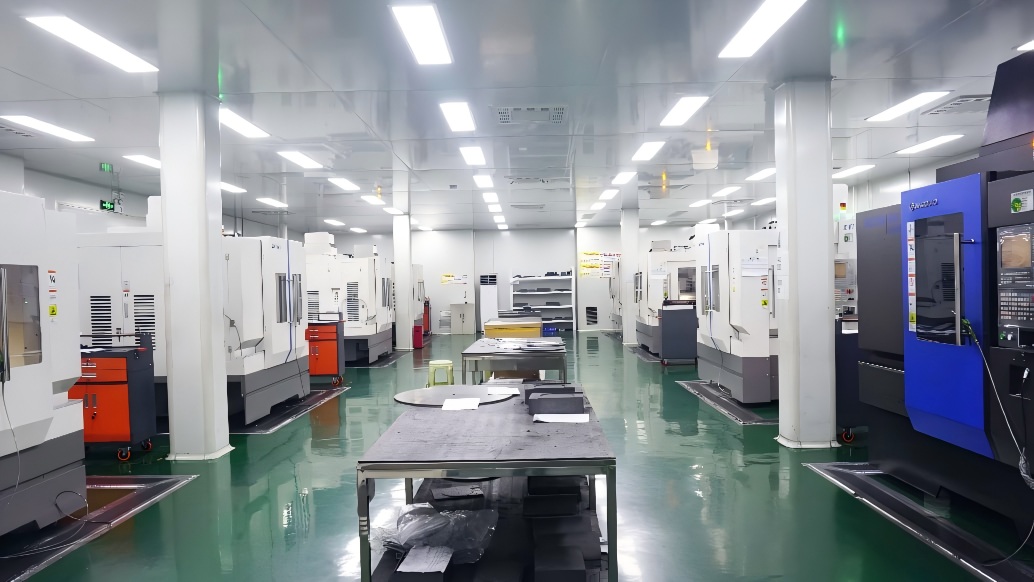
Figur 4 - Panoramaudsigt over VeTek Special Materials R&D og Precision Manufacturing Base
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina