




QR kode

Produkter
Kontakt os


Fax
+86-579-87223657

E-mail

Adresse
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina


Forfatter | Ingeniør Nickwu | Ingeniør, Advanced Materials Division, Vetek Semiconductor
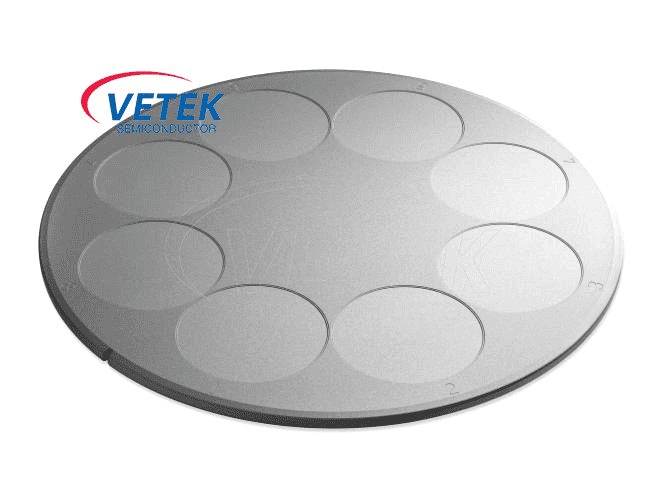
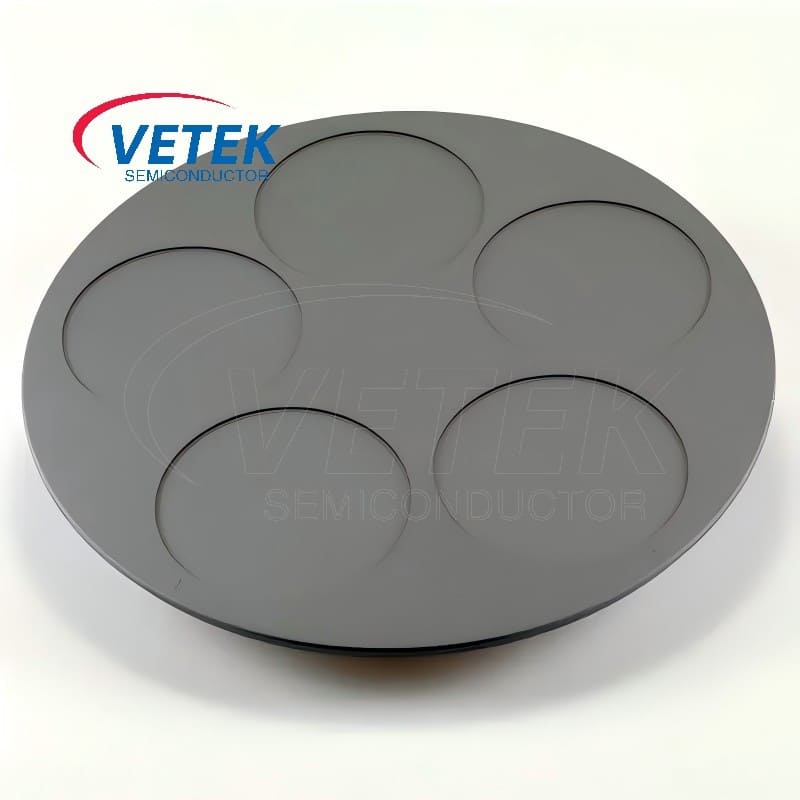
Indledning: Ved epitaksi er en belagt grafitsusceptor en del af reaktorens termiske, kemiske og forureningsgrænse. Dens værdi ligger ikke i belægningstykkelsen alene, men i hvor konsekvent den færdige del bevarer wafertemperatur, overfladestabilitet og repeterbarhed gennem vækst- og rengøringscyklusser.
Kernekonklusion: Selv med uændret temperatur, tryk og gasstrøm, kan belægningens ruhed, aflejringer, lommegeometri eller grænsefladenedbrydning ændre varmeoverførsel og overfladekemi. Den coatede susceptor bør derfor behandles som en proceskritisk reaktorkomponent, ikke en passiv waferholder.
Typiske væksttemperaturer illustrerer belastningen: GaN MOCVD løber ofte tæt på 1000-1100°C, Si-epitaksi omkring 1050-1200°C, og SiC-epitaksi omkring 1500-1700°C. Wafertemperaturen afhænger af varmelegemets effekt plus susceptorgeometri, emissivitet, lommedybde, rotation og gasflow.
Planetarisk MOCVD bruger laminært flow og multiple carrier-rotation for at forbedre tykkelse, sammensætning og ensartethed af doping.[1]
Kernekonklusion: "100 μm coating" er ikke en komplet halvlederspecifikation. Massefylde, renhed, mikrostruktur, ruhed, CTE, tykkelsesfordeling, adhæsion og defektkontrol skal overvejes sammen, især ved lommer, kanter, huller og skyggede træk, hvor lokal aflejring kan variere.
|
Parameter |
CVD SiC |
CVD TaC |
|
Tæthed |
~3,2-3,21 g/cm³ |
~14,3 g/cm³ |
|
CTE |
~4,3–4,5×10⁻⁶/K |
~6,3×10⁻⁶/K |
|
Hårdhed |
~40-42 GPa |
~2000 HK |
|
Tykkelse |
~100 μm typisk |
≥20 μm; ~35±10 μm |
|
Ruhed |
~1–3 μm, procesafhængig |
Proces afhængig |
|
Renhed |
>6N muligt |
Karakterafhængig |
Ingeniørkæden er:
CVD temperatur / tryk / gasforhold → kornvækst → tæthed / ruhed / stress → belægningslevetid.
Højere tryk øgede ruhed og porøsitet, mens for høj temperatur gav grovere strukturer.[3]
Kernekonklusion: En belægning kan blive procesuacceptabel, før den synligt skaller af. Tykkelsesforskydning, recession, aflejringer eller ruhedsændringer kan ændre wafer-til-susceptor varmeoverførsel og emissivitet, hvilket skaber temperatur eller run-to-run drift, mens komponenten stadig virker mekanisk intakt.
Wafer varmebalance:
Qtotal = Qledning + Qstråling + Qkonvektion
Den coatede susceptor påvirker disse udtryk gennem materialeegenskaber, overfladetilstand og geometri. Lommedybden har betydning, fordi belægningsopbygning ændrer den endelige wafersædegeometri.
En nominel 100 μm belægning, der varierer omkring en lomme, kan ændre både lokal termisk vej og endelige dimensioner. Lille variation forårsager ikke automatisk uensartethed, men efterbelægningens lommedybde bør være en CTQ.
Under produktionen:
vækstaflejringer + rensning + termisk cykling → ruhed/emissivitetsdrift → termisk grænsedrift → wafer-temperaturdrift → væksthastighed/sammensætningsdrift.
Komponentens levetid bør derfor defineres af procesgrænser - ikke blot ved "ingen synlig brud."
Kernekonklusion: CVD SiC er den praktiske baseline for mange Si-, GaN- og SiC-epitaksidele på grund af dets modenhed, renhed og kompatibilitet med grafit. TaC bliver attraktiv, når ekstrem temperatur eller Si-rig kemi gør SiC-recession til den verificerede levetidsbegrænsende mekanisme.
|
Procesvindue |
Startvalg |
Ingeniørlogik |
|
Si-epitaksi, ~1050-1200°C |
CVD SiC |
Moden, tilstrækkelig margin |
|
GaN MOCVD, ~1000–1100°C |
CVD SiC |
Etableret bæreflade |
|
SiC-epitaksi, ~1500–1700°C |
SiC først; Evaluer TaC, hvis levetiden er begrænset |
Højere sværhedsgrad |
|
Alvorligt Si-rigt angreb |
Evaluer TaC |
Højere ildfast margin |
|
>2000°C varmzoneservice |
TaC overvejes stærkt |
SiC-stabilitet kan begrænse levetiden |
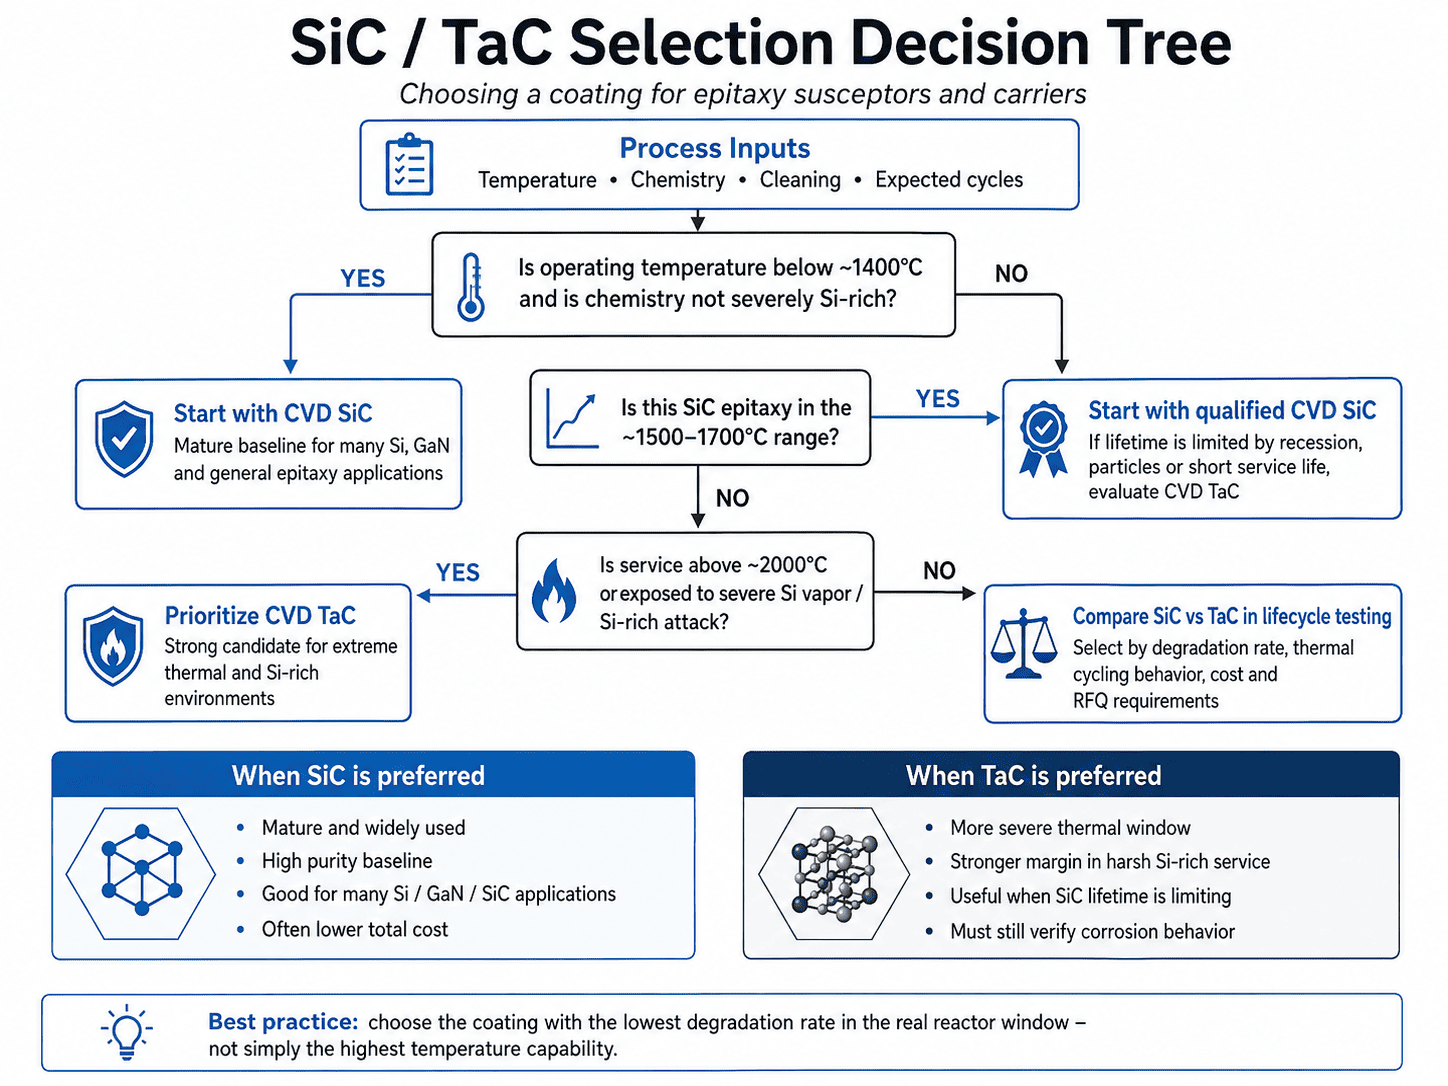
→ Ja: kvalificere CVD SiC.
→ Nej: Fortsæt.
SiC-epitaksi ved ~1500-1700°C?
→ Start med gennemprøvet SiC. Hvis recession, partikler eller kort levetid dominerer, sammenlignes TaC.
>2000°C eller alvorlig Si-damp eksponering?
→ Prioriter TaC-evaluering.
TaC er ikke kemisk usårbar. Ved 1973 K i siliciumdamp dannede CVD TaC TaSi2/SiC reaktionsprodukter; stigende Si-eksponering øget korrosionsdybde og ruhed.[4] Udvælgelsen bør derfor baseres på nedbrydningshastigheden i den reelle reaktor, ikke smeltepunktet alene.
Kernekonklusion: De fleste coatede-susceptorfejl skyldes koblet termisk stress, uensartet afsætning, kemisk recession og rengørings- eller håndteringsskader. Fejlanalyse bør knytte den synlige defekt til dens rodmekanisme og derefter til wafersymptomet i stedet for at stoppe ved "belægningsafskalning".
|
Fejltilstand |
Rodmekanisme |
Hovedprocesrisiko |
|
Mikrokrakning |
CTE mismatch + termisk cykling |
Gasindtrængen, partikler |
|
Delaminering |
Reststress/svagt interface |
Afskalning |
|
Pinhole/porøsitet |
Ufuldstændig fortætning |
Grafit eksponering |
|
Kantafhugning |
Stress/håndtering |
Lokale partikler |
|
Kemisk recession |
Høj-T reaktiv kemi |
Ruhed/emissivitetsdrift |
|
Indskudsopbygning |
Parasitisk aflejring |
Termisk/flow drift |
En nyttig førsteordens termisk-stress-relation er:
σ ≈ E × Δα × ΔT
hvor E er belægningsmodul, Δα belægningen/substrat-CTE-forskellen og ΔT den termiske udsving. Dette er grunden til, at grafit CTE-matching betyder næsten lige så meget som belægningens renhed.
Dybe lommer, huller og riller kan modtage forskellig forstadietransport:
lokal tynd/porøs belægning → termisk/kemisk angreb → grafiteksponering → erosion → partikler → risiko for wafer-defekter.
En komponent kan derfor nå processens end-of-life før den mekaniske end-of-life.
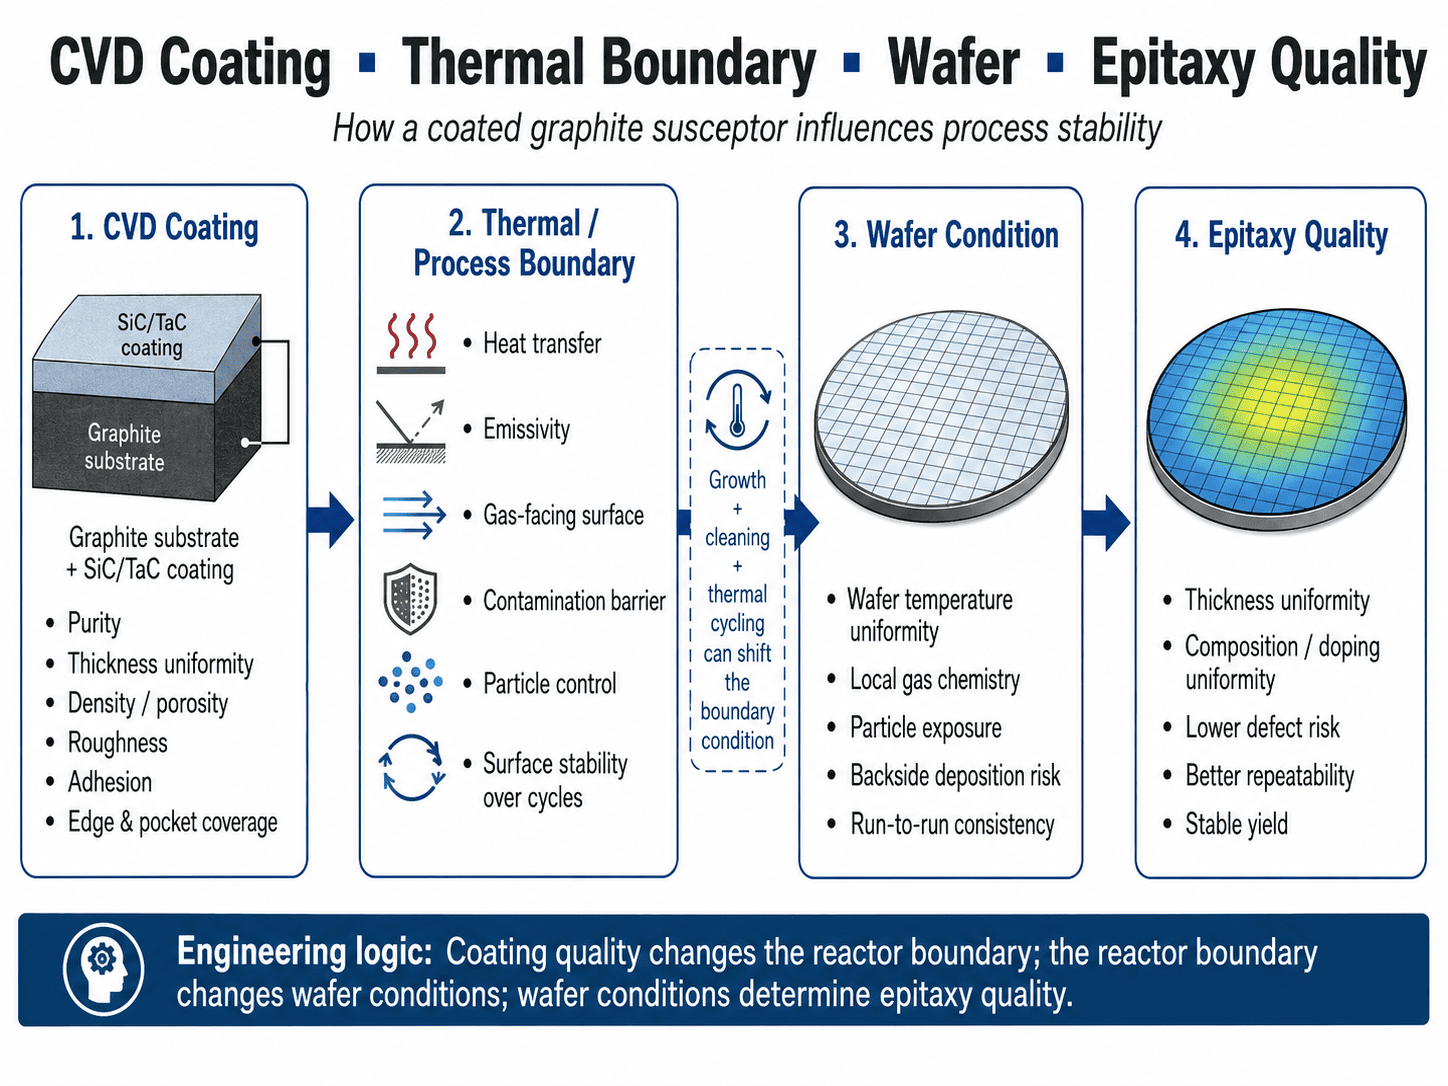
Kernekonklusion: Kvalifikation bør konvertere reaktorforhold til målbare CTQ'er og verificere dem på den færdige geometri. Materialecertifikater alene er utilstrækkelige; målet er repeterbar belægningsintegritet, dimensioner og termisk/kemisk adfærd gennem repræsentative vækst- og rengøringscyklusser.
En praktisk specifikation bør omfatte:
Anbefalede kontrolpunkter:
Indkommende → definerede vækstcyklusser → rengøring → end-of-life.
At korrelere disse kontrolpunkter med partikel- og waferdata er mere nyttigt end visuel inspektion alene.
Hvor tyk skal CVD SiC være?
Omkring 100 μm er en nyttig reference, ikke et universelt optimum. Geometri, korrosionsgodtgørelse, spænding og dimensionstolerance bestemmer målet.
Holder tykkere belægning altid længere?
Nej. Det tilføjer korrosionsreserve, men kan også øge resterende spænding og dimensionsforskydning.
Hvorfor skræller SiC-belægning?
Typiske bidragydere er CTE-mismatch, resterende spænding, grænsefladedefekter, kantgeometri, termisk cykling, kemisk angreb og rengøringsskader.
Hvornår skal TaC erstatte SiC?
Når højtemperatur eller Si-rigt angreb er bevist at være den dominerende SiC-levetidsgrænse, og TaC giver et bedre livscyklusresultat.
Kernekonklusion: CVD-belagt grafit bør kvalificeres som en del af epitaksiprocessen. Målet er stabil termisk, kemisk og dimensionel adfærd gennem hele produktionen, med end-of-life defineret af målbare proces-CTQ'er i stedet for synlig skade alene.
Ingeniørkæden er:
grafit substrat → CVD mikrostruktur → færdig geometri → termisk/kemisk stabilitet → wafer repeterbarhed.
Det bedre spørgsmål er ikke blot "Hvor tyk er belægningen?" men "Hvordan vil denne komponent opføre sig efter gentagne vækst-, rengørings- og termiske cyklusser, og hvilken målbar grænse definerer dens levetid?"
Referencer
[1] AIXTRON SE, Planetprincip (MOCVD).
[2] SGL Carbon, SIGRAFINE® SiC Coating – Materialedata.
[3] Huo Y. et al., Scientific Reports 16, 4150 (2026), "Studie af proces-struktur-egenskabskorrelationen i CVD-SiC-belægninger på grafitsubstrater."
[4] Hao K. et al., Vacuum 241, 114677 (2025), "Silicon Vapor Induced Corrosion Mechanisms of CVD TaC Coatings on Graphite Substrates."
Ingeniør Nickwu har 15 års erfaring i forskning og udvikling af CVD-belægninger og kulstofbaserede varmezonematerialer. Han ledede projektet med at introducere masseproduktion af Kinas første TaC-belagte grafitkomponenter, der blev brugt i 8-tommer SiC-epitaxi. Han har deltaget i adskillige hot-zone-design- og fejlanalyseprojekter for SiC-krystalvækst og har syv opfindelsespatenter relateret til hot-zone-materialer.
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina